熔爐擺放與熔爐及電爐制造 布局優化與工藝解析
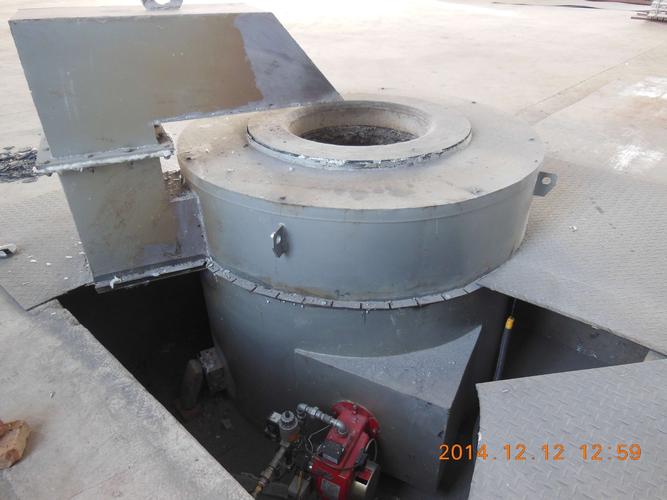
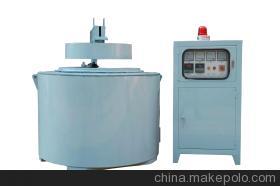
熔爐和電爐是冶金、鑄造、玻璃、陶瓷及新材料等行業的核心熱工設備。合理的熔爐擺放不僅影響生產效率、能源消耗和安全性,還直接關系到設備壽命與操作便利性。與此熔爐及電爐的制造涉及材料選擇、結構設計、溫控系統等多個技術領域。本文將從熔爐擺放的基本原則、常見布局方案,以及熔爐及電爐制造的關鍵要點三個方面展開論述,為相關從業者提供參考。
一、熔爐擺放的基本原則
- 工藝流向順暢:擺放應遵循“原料→熔化→保溫→澆注/出料→成品”的工藝流向,避免物料往返交叉,減少轉運時間和能量損失。
- 安全距離與通道:熔爐周圍必須留出足夠的安全操作空間和消防通道,一般建議爐體與墻壁距離不小于1.5米,與可燃物距離不小于3米。同時要考慮緊急疏散路線。
- 設備維護空間:擺放需預留爐體檢修、耐火材料更換、電極或燃燒器拆裝的空間,通常爐體上方要有不小于0.8米的起吊高度。
- 電力與燃料供應:電爐應靠近變壓器或配電室,縮短大電流線路,減少電能損耗;燃氣/燃油熔爐應靠近燃料管道或儲罐,并符合防爆規范。
- 通風與除塵:熔爐產生高溫煙氣和粉塵,擺放位置應有利于自然通風或接入排煙除塵系統,避免煙氣擴散到操作區。
- 環境溫濕度:避免將電爐安置在潮濕、漏水或粉塵嚴重的區域,以免電氣短路或耐火材料受潮炸裂。
二、常見熔爐擺放布局方案
- 直線式布局:適用于中小型車間,熔爐、保溫爐、澆注線依次直線排列,物流簡單,適合單一品種批量生產。優點是管理方便,缺點是占地面積較長。
- U型或L型布局:適合場地受限的車間,將熔化、精煉、澆注工序呈U型排列,縮短操作者移動距離,提高協作效率。
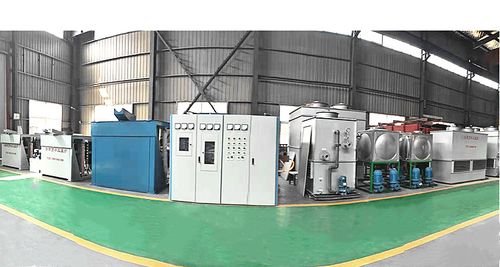
- 島式布局:以大型熔爐為中心,四周布置上料、扒渣、合金添加、澆注等工位,適合重型鑄件或柔性生產。島式布局對起重設備要求較高。
- 單元化布局:將一臺熔爐與配套的保溫爐、連鑄機或壓鑄機組成獨立生產單元,各單元之間互不干擾,便于擴產和品種切換。常見于鋁合金、銅合金熔煉車間。
在擺放2臺或多臺熔爐時,應優先考慮并排布置或對面布置。并排布置便于共用上料平臺和除塵罩,對面布置則適合兩部熔爐交替作業,一臺熔化、一臺保溫或精煉,提高利用率。無論何種方案,都應確保爐體之間留有足夠的操作和搶修通道(建議不小于1.2米)。
三、熔爐及電爐制造關鍵工藝
- 爐殼制造:爐殼通常采用鋼板焊接而成,要求有足夠的剛度和強度,防止受熱變形。焊接后需進行退火消除應力,并涂覆防銹底漆。對于大型電爐,爐殼可做成可傾轉結構,以便出料。
- 爐襯與耐火材料:爐襯是決定熔爐壽命的關鍵。酸性爐襯常用石英砂,堿性爐襯用鎂砂、白云石,中性爐襯用高鋁磚、碳化硅磚等。制造時需采用搗打、澆注或砌筑工藝,并嚴格按升溫曲線烘爐,避免開裂。
- 加熱系統制造:
- 電阻爐:電阻絲或硅碳棒、硅鉬棒等發熱元件需按功率分布合理布置,并采用耐高溫絕緣支撐。
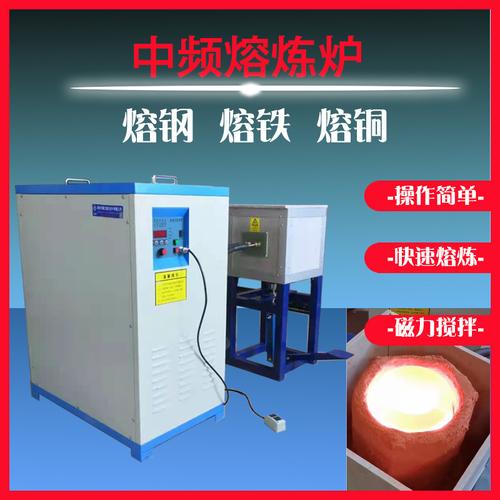
- 感應電爐:感應線圈由紫銅管繞制,管內通水冷卻,外部涂絕緣漆。線圈匝數、頻率需與爐容量和熔煉材料匹配。
- 電弧爐:電極升降機構、電極夾持器以及短網系統需精密制造,確保三相平衡和低阻抗。
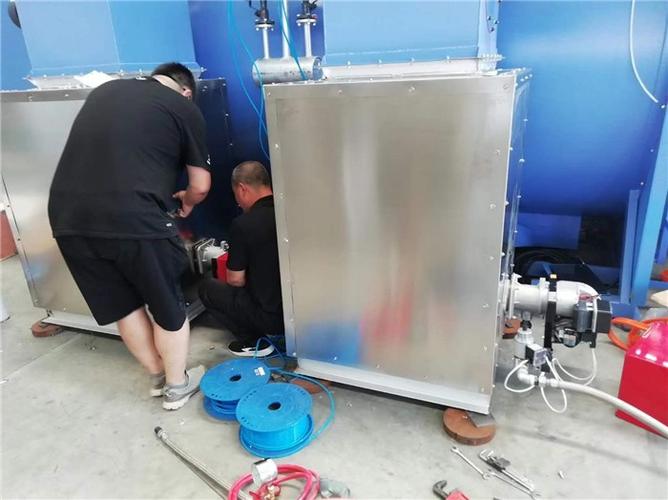
- 燃料爐:燃燒器、噴嘴、風機及管路需按熱負荷計算選型,保證空燃比自動調節。
- 溫度控制系統:現代電爐普遍采用PLC或工業計算機控制,配合熱電偶、紅外測溫儀實現PID調節。制造時需做好熱電偶安裝位置選擇、補償導線屏蔽以及抗干擾設計。
- 安全保護裝置:電爐應設置漏爐報警、水溫、水壓、流量監測,過流、過壓、缺相保護;燃料爐應設置熄火保護、燃氣泄漏報警、防爆門等。
- 出廠測試:制造完成后需進行冷態試車、絕緣電阻測試、耐壓試驗、空載升溫試驗,以及聯鎖保護動作試驗,確保各項指標符合設計要求。
四、熔爐擺放與制造的綜合建議
企業在新車間規劃或舊車間改造時,應將熔爐擺放與設備制造結合起來考慮。例如,對于大功率感應電爐,電源柜應靠近爐體以縮短水冷電纜,同時避免將電源柜布置在高溫區。在制造熔爐時,可以預置起吊耳、安裝地腳和找正基準,以便現場快速定位擺放。另外,應按照設備說明書和國家安全標準(如GB 5959.1《電熱裝置的安全 第1部分:通用要求》)進行安裝和驗收。
合理的熔爐擺放能顯著提升生產效率、降低能耗,并且為操作和維護提供便利。而高質量的熔爐及電爐制造則是保障設備長期穩定運行的基礎。兩者相輔相成,需要設計者、制造者和使用方協同合作,才能打造安全、高效、節能的熱工生產系統。